您当前位置:首页 > 企业动态 > 行业动态

螺旋焊管的制造工艺

时间:2021-04-29 来源:江西省南油钢管开发有限公司 访问量:2665

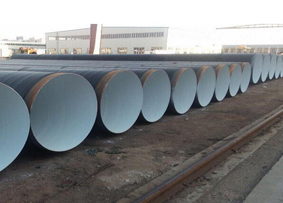
南昌螺旋钢管是以带钢卷板为原材料,经常温挤城压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。

(1)原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。

(2)带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。

(3)成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。

(4)采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。

(5)采用外控或内控辊式成型。

(6)采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。

(7)内焊和外焊均采用**林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接规范。

(8)焊完的焊缝均经过在线连续声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时消除缺陷。

(9)采用空气等离子切割机将钢管切成单根。

(10)切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。
1597155901718610.jpg


本文标签:
江西螺旋钢管生产工艺大致如下:1、螺旋钢管原材料即带钢卷、焊丝、焊剂。2、成型前带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。3、采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径、错边量和焊缝间隙都得到严格的控制。4、切成单根钢管后,每批钢管头三根要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。而直缝埋弧焊管(LSAW)一般是以钢板为原料,经过不同的成型工艺,采用双面埋弧焊接和焊后扩径等工序形成焊管。主要设备有铣边机、预弯机、成型机、预焊机、扩径机等。同时直缝埋弧焊管的成型型方式有UO(UOE)、RB(RBE)、JCO(JCOE)等多种。将钢板在成型模内先压成U形,再压成O形,然后进行内外埋弧焊,焊后通常在端部或全长范围扩径(Expanding)称为UOE焊管,不扩径的称为UO焊管。将钢板辊压弯曲成型(Roll Bending),然后进行内外埋弧焊,焊后扩径为RBE焊管或不扩径为RB焊管。将钢板按J型-C型-O型的顺序成型,焊后进行扩径为JCOE焊管或不扩径为JCO焊管。 法兰 螺旋钢管 螺管 弯头 大小头 弯头 异径管 法兰 法兰 螺旋钢管 弯头