您当前位置:首页 >

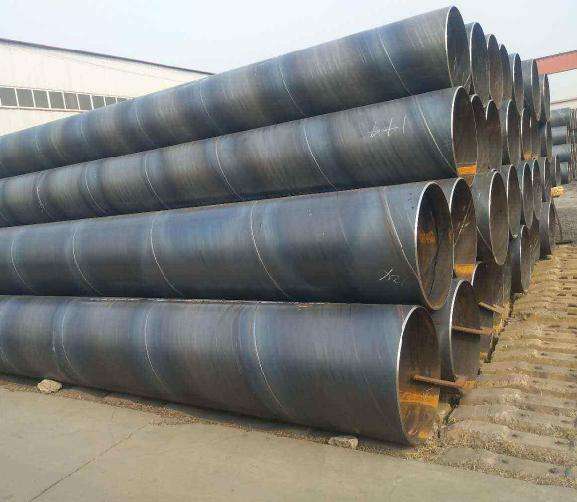
螺旋焊管焊接工艺

时间:2020-12-14 来源:江西省南油钢管开发有限公司 访问量:1919


从焊接工艺而言,南昌螺旋焊管与直缝钢管的焊接方法一致,但直缝焊管不可避免地会有很多的丁字焊缝,因此存在焊接缺陷的机率也大大提高,而且丁字焊缝处的焊接残余应力较大,焊缝金属往往处于三向应力状态,增加了产生裂纹的可能性。

而且,根据埋弧焊的工艺规定,每条焊缝均应有引弧处和熄弧处,但每根直缝焊管在焊接环缝时,无法达到该条件,由此在熄弧处可能有较多的焊接缺陷。

强度特点

管子在承受内压时,通常在管壁上产生两种主要应力,即径向应力δY和轴向应力δX。焊缝处合成应力δ=δY(l/4sin2α+cos2α)1/2,其中,α为螺旋焊管焊缝的螺旋角。

螺旋焊管焊缝的螺旋角一般为50-75度,因此螺旋焊缝处合成应力是直缝焊管主应力的60-85%。在相同工作压力下,同一管径的螺旋焊管比直缝焊管壁厚可减小。

根据以上特点可知:

A.螺旋焊管发生爆破时,由于焊缝所受正应力与合成应力比较小,爆破口一般不会起源于螺旋焊缝处,其**性比直缝焊管高。

B.当螺旋焊缝附近存在与之相平行的缺陷时,由于螺旋焊缝受力较小,故其扩展的危险性不如直焊缝大。

C.由于径向应力是存在于钢管上的*大应力,所以焊缝处于垂直应力这一方向时承受*大载荷。即直缝承受的载荷*大,环向焊缝承受的载荷*小,螺旋缝介于二者之间。


本文标签:
上一个:没有了! 下一页:没有了!
1,清洗溶剂和乳液用于清洁钢表面以去除油,油脂,污垢,流平剂和类似的有机物质,但它们不能去除钢表面上的铁锈,水垢,助焊剂等,因此它们仅用作防腐蚀生产中的辅助手段。 。2,喷(抛)射除锈通过大功率电机进行喷雾(抛光)除锈,以高速旋转喷涂刀片,从而在离心力的影响下将诸如钢砂,钢丸,金属丝片段和矿物之类的研磨剂喷涂到钢管表面上。可以它不仅可以氧化物和灰尘,而且钢管在粗糙的冲击和摩擦的影响下可以达到所需的平均粗糙度。经过喷涂(抛光)和除锈后,可以延长管外表面的物理吸附效果,并且可以提高防腐蚀层与管外表面之间的机械粘合效果。因此,喷雾(抛光)除锈是管道除锈的理想方法。通常,喷丸除砂主要用于管道的内部和外部处理,喷丸除砂主要用于管道的表面处理。3,工具除锈首先,用钢丝刷之类的工具对钢表面进行抛光,以去除松动或拉长的氧化皮,铁锈,焊渣等。手动工具的除锈能力可以达到Sa2级,电动工具的除锈能力可以达到Sa3级。如果将强氧化铁垢附着在钢表面,则除锈效果不理想,并且无法获得耐腐蚀结构所需的锚固深度。4,酸洗一般采用化学和电解方法,可作为酸洗后的喷砂处理,管道防腐专用化学酸洗,氧化皮,锈蚀,旧涂层去除和除锈。化学清洗可能不可避免地看起来干净粗糙,但锚固图案较浅且容易受到污染。 法兰 螺旋钢管 螺旋钢管 弯头 螺旋钢管 环氧粉末防腐钢管 三通 90度弯头 3PE防腐钢管 法兰