您当前位置:首页 >

江西焊管的螺旋埋弧焊管详解

时间:2021-04-30 来源:江西省南油钢管开发有限公司 访问量:2116

江西焊管的直缝埋弧焊管详解

直缝埋弧焊管采用双面埋弧焊焊接工艺,在静态条件下焊接,焊缝质量高,焊缝短,产生缺陷的几率很小。钢管通过全长扩径,管形好,尺寸**,钢管壁厚范围和管径范围宽,管径范围可达406-1829mm,壁厚范围可达6.0-60mm,自动化程度较高,与无缝钢管相比,生产成本较低,适合建筑、桥梁、堤坝、海洋平台等钢结构承载用立柱、大跨度建筑结构以及要求抗风抗震的电杆塔桅结构

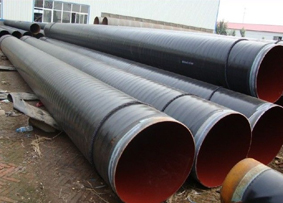
螺旋埋弧焊管

螺旋埋弧焊管焊缝呈螺旋线分布,焊缝长,尤其是处于动态条件下焊接时,焊缝还来不及冷却就离开了成型点,极易产生焊接热裂纹。裂纹的方向和焊缝平行,和钢管轴线成**夹角,一般在30-70°之间。这个角度刚好与剪切破坏角度相一致,因此其抗弯、抗拉、抗压和抗扭性能远不如直缝埋弧焊管,同时由于焊接位置限制,产生的马鞍形和鱼脊形焊缝影响美观。另外,施工过程中,螺旋焊母管节点处的相贯线焊缝割裂螺旋缝,产生较大的焊接应力,因而大大削弱构件的**性能,因此应加强螺旋焊管焊缝的无损检测力度,确保焊接质量,否则在重要的钢结构场合不宜使用螺旋埋弧焊管。
1597155883471494.jpg


本文标签:
上一个:没有了! 下一页:没有了!
自动化焊接技术在螺旋钢管生产中主要通过以下几个方面提高生产效率:焊接速度提升:自动化焊接设备能够以稳定的高速度进行焊接,比人工焊接速度快得多。而且,它们还能在多个角度和位置进行焊接,进一步提高了生产效率。连续作业能力:自动化焊接设备可以持续稳定地工作,不受工人换班、休息或疲劳等因素的影响,能够持续稳定地输出高质量的产品。控制焊接参数:通过控制焊接参数如电流、电压、焊接速度等,可以提高焊接质量并减少焊接残渣和缺陷。同时,实时监测焊接过程并调整参数可以及时发现问题并加以解决。减少人工干预:自动化焊接技术减少了对熟练焊工的需求,降低了对人工技能的依赖,减少了企业在招聘、培训和保留熟练焊工方面的成本,同时避免了因工人流动带来的生产不稳定因素。优化生产流程:通过优化生产流程,如并行作业与多线程工作,合理安排多台焊接设备同时作业,实现生产过程的并行化,可以进一步提高生产效率。自动化检测和质量控制:对焊接过程进行自动化检测和质量控制可以提高焊接质量,并减少次品率。通过使用传感器和机器视觉系统来监测焊接过程,并自动判定焊接质量是否达标,可以降低人工干预并提高生产效率。智能化管理:通过数据记录与分析,实时跟踪焊接过程的数据,如焊接时间、焊接参数、焊接质量等,为优化生产过程提供数据支持。设备的自适应能力:自动化焊接设备能够适应不同规格和管径的螺旋钢管焊接需求,具有强大的自适应能力。 三油两布防腐管 螺旋钢管 弯头 法兰 钢管主材 环氧粉末防腐钢管 螺旋钢管 螺管 弯头 45度弯头 法兰 90度弯头